En
Il diametro del diametro del filo è una di quelle misurazioni che sembrano semplici su una scheda tecnica e che poi causano discussioni in fabbrica. Il numero del calibro stampato su una bobina, un programma di disegno o una scheda tecnica del terminale raramente indica la dimensione effettiva in millimetri o pollici. Questa guida unisce i punti: cosa significa realmente AWG, come cambia il diametro da un livello di calibro a quello successivo, dove lo standard smette di essere utile e come i produttori di cavi mantengono tale diametro sotto controllo dalla barra di rame al conduttore finito.
Quale diametro del calibro del filo misura effettivamente
Il calibro è uno standard. Il diametro è un fatto fisico. Il sistema American Wire Gauge, solitamente abbreviato in AWG, definisce i diametri dei fili rotondi, solidi, non ferrosi ed elettricamente conduttori. Quando qualcuno chiede informazioni sul "diametro del calibro del filo", normalmente vuole la dimensione fisica dietro un particolare numero di calibro, espressa in pollici o millimetri.
La prima cosa da chiarire è quale diametro intendi. Un conduttore solido ha un diametro. Un conduttore a trefolo ne ha due: il diametro di ogni singolo filo e il diametro complessivo del fascio completo. Un filo isolato ne aggiunge un terzo: il diametro esterno del prodotto finito, compreso isolamento, schermatura e rivestimento. Questi valori possono differire di diversi millimetri anche quando il numero del manometro rimane lo stesso.
Negli acquisti e nella produzione, questa distinzione è importante. Un conduttore nudo da 22 AWG e un filo finito da 22 AWG non sono intercambiabili. Una è una dimensione di rame; l'altro è un cavo che deve adattarsi a un terminale, un condotto o una cavità del connettore.
Come i numeri AWG si trasformano in diametri
AWG funziona su scala logaritmica. Ogni passo di tre numeri di calibro dimezza all'incirca l'area della sezione trasversale e ogni passo di sei numeri di calibro dimezza all'incirca il diametro. Passare da un numero maggiore a un numero inferiore significa un filo più spesso: 14 AWG è maggiore di 18 AWG e 4/0 AWG è molto più grande di entrambi.
Il sistema ha due punti di ancoraggio. 36 AWG è definito come 0,005 pollici e 0000 AWG è definito come 0,4600 pollici. Tra di loro, il rapporto tra le dimensioni consecutive è di circa 1,1229 di diametro e di circa 1,261 di area. La relazione può essere scritta come:
Diametro in pollici = 0,005 × 92 (36 − AWG) / 39
Una volta ottenuto il diametro, l'area segue dalla formula del cerchio. Ecco perché la stessa tabella di riferimento può mostrare il diametro, l'area circolare in mil e la resistenza per unità di lunghezza: sono tre viste della stessa geometria.
| AWG | Diametro (mm) | Diametro (pollici) | Utilizzo tipico |
|---|---|---|---|
| 0000 | 11.684 | 0.4600 | Alimentatori di grandi dimensioni |
| 2 | 6.544 | 0.2576 | Cavo ingresso servizio |
| 6 | 4.115 | 0.1620 | Gamme e alimentatori |
| 10 | 2.588 | 0.1019 | Circuiti da 30 A |
| 12 | 2.053 | 0.0808 | Circuiti derivati da 20 A |
| 14 | 1.628 | 0.0641 | Circuiti di illuminazione da 15 A |
| 18 | 1.024 | 0.0403 | Filo di controllo e fissaggio |
| 22 | 0.6438 | 0.0253 | Elettronica e segnali |
| 28 | 0.3200 | 0.0126 | Dati a bassa corrente |
| 36 | 0.1270 | 0.0050 | Strumentazione raffinata |
Perché il diametro conta più dell'etichetta del calibro
Due fili possono condividere lo stesso numero di calibro e comportarsi comunque in modo diverso se i loro diametri effettivi si trovano alle estremità opposte della banda di tolleranza. La resistenza aumenta al diminuire del diametro, poiché la resistenza è inversamente proporzionale all'area della sezione trasversale. Un conduttore leggermente sottodimensionato si riscalderà, diminuirà di più la tensione e consumerà più energia nel lungo periodo.
Anche il diametro controlla la vestibilità. Terminali a crimpare, connettori a perforazione di isolante, pressacavi e condotti sono tutti progettati in base a una gamma di dimensioni specifica. Un filo che è nominalmente 12 AWG ma misura più vicino a 13 AWG può superare un test di trazione e comunque non superare un controllo dimensionale.
Per il produttore di cavi la questione continua a valle. La matrice di estrusione che forma l'isolamento deve essere adattata al diametro effettivo del conduttore, non al diametro nominale. Se il conduttore arriva sottodimensionato, la parete isolante diventa più spessa di quanto specificato; se arriva fuori misura la parete si assottiglia. In ogni caso, il cavo finito potrebbe non rientrare nella sua tolleranza.
Filo intrecciato: stesso diametro, diametro diverso
I conduttori a trefoli complicano il quadro perché hanno sia un diametro del filo che un diametro complessivo. Un conduttore a trefoli da 12 AWG potrebbe utilizzare 19 fili di diametro inferiore o 7 fili di diametro maggiore ed entrambe le costruzioni possono essere chiamate 12 AWG. Il diametro complessivo del fascio finito è maggiore di un conduttore solido dello stesso diametro, mentre l'area totale del rame rimane prossima al valore nominale.
Anche il tipo di costruzione conta. I conduttori raggruppati sono sciolti e flessibili. I conduttori a trefoli concentrici sono più ordinati. I conduttori compattati e compressi vengono laminati o trafilati dopo la cordatura per ridurre il diametro complessivo e creare una superficie più liscia. Ecco perché due cavi con etichette di calibro identiche possono avere diametri esterni notevolmente diversi.
Come misurare con precisione il diametro del filo
Per un conduttore solido nudo, un micrometro calibrato è ancora lo strumento più semplice. Spellare con attenzione l'isolamento, rimuovere eventuali intaccature o sbavature e misurare il conduttore in tre punti distanziati lungo la sua lunghezza. Ruotare il filo tra una misurazione e l'altra per individuare l'ovalità. Prendi la media e confrontala con il grafico dell'indicatore anziché fidarti di una singola lettura.
Per fili sottili inferiori a circa 30 AWG, un micrometro manuale può schiacciare il conduttore o leggere in modo incoerente. Un comparatore ottico o un misuratore di diametro laser senza contatto è una scelta migliore. I misuratori laser funzionano anche su fili in movimento, il che li rende utili per il monitoraggio in linea durante la trafilatura, la ricottura e l'estrusione.
La temperatura e la tensione contano più di quanto la maggior parte delle persone si aspetti. Il rame si espande con il calore e un filo sotto tensione può sembrare leggermente più piccolo di quanto non sia a riposo. Per l'ispezione in entrata, lasciare che il campione si stabilizzi a temperatura ambiente e misurarlo in uno stato rilassato.
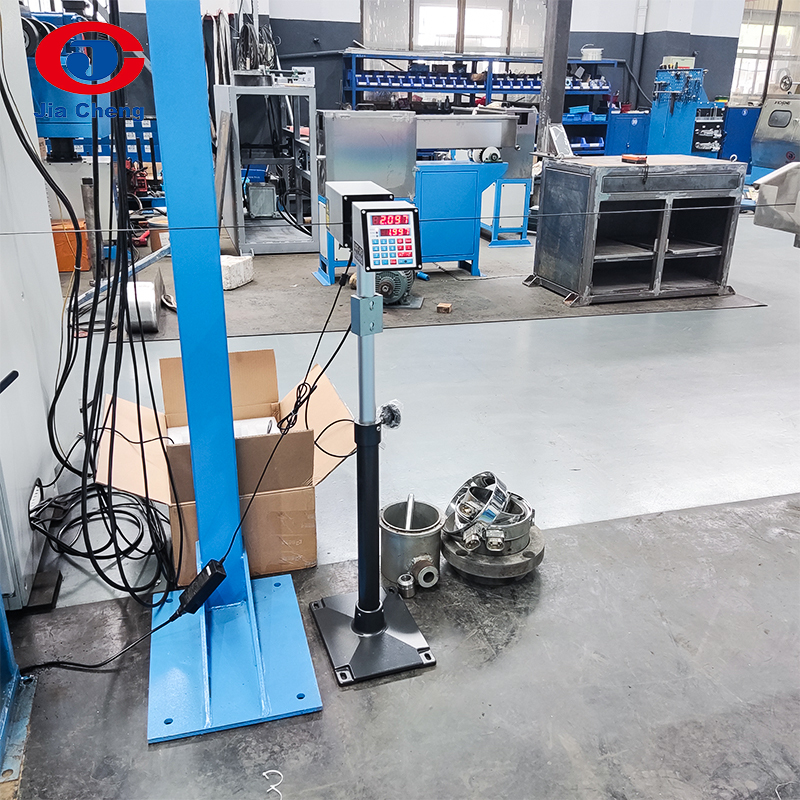 Calibro di diametro LGD-25 per la misurazione di fili e cavi Utile per il controllo dei diametri di fili e cavi dopo le fasi di trafilatura, con un range di 0.100–25.000 mm. Visualizza il prodotto →
Dove viene creato il diametro: dall'asta al calibro finale
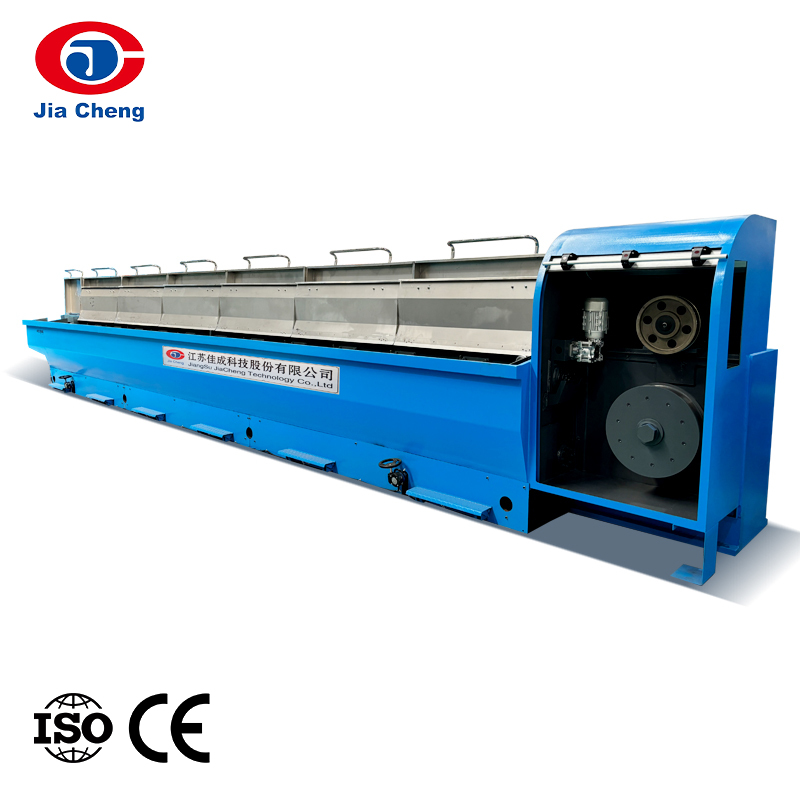
Il diametro del calibro del filo non viene impostato da una singola macchina. È il risultato di una sequenza che inizia con un'asta di rame o alluminio e termina con un conduttore finito. Le macchine per la scomposizione delle barre riducono le barre da 8 mm a circa 3 mm o 4 mm in pochi passaggi. Le macchine per trafilatura intermedia e fine continuano la riduzione attraverso stampi progressivamente più piccoli e una ricottura in linea ripristina la duttilità rimossa dalla lavorazione a freddo.
Ciascuna filiera modifica il diametro, quindi l'usura della filiera, la qualità del lubrificante e la velocità del cabestano vengono tutti visualizzati nella misurazione finale. Un die usurato produce un conduttore sovradimensionato. Un argano slittante o una ricottura instabile possono creare variazioni di diametro lungo la lunghezza di una bobina, che sono molto più difficili da rilevare rispetto a un singolo punto fuori tolleranza.
Dopo la trafilatura, la cordatura e la legatura determinano il diametro complessivo del fascio di conduttori. L'estrusione aggiunge quindi strati isolanti e di rivestimento attorno a quel fascio. In ogni fase, il diametro precedente diventa il punto di partenza per la lavorazione successiva, ecco perché un piccolo errore all'inizio della linea tende ad aumentare anziché scomparire. A barra di rame alla linea di produzione del filo finito è concepito come una catena continua proprio per questo motivo.
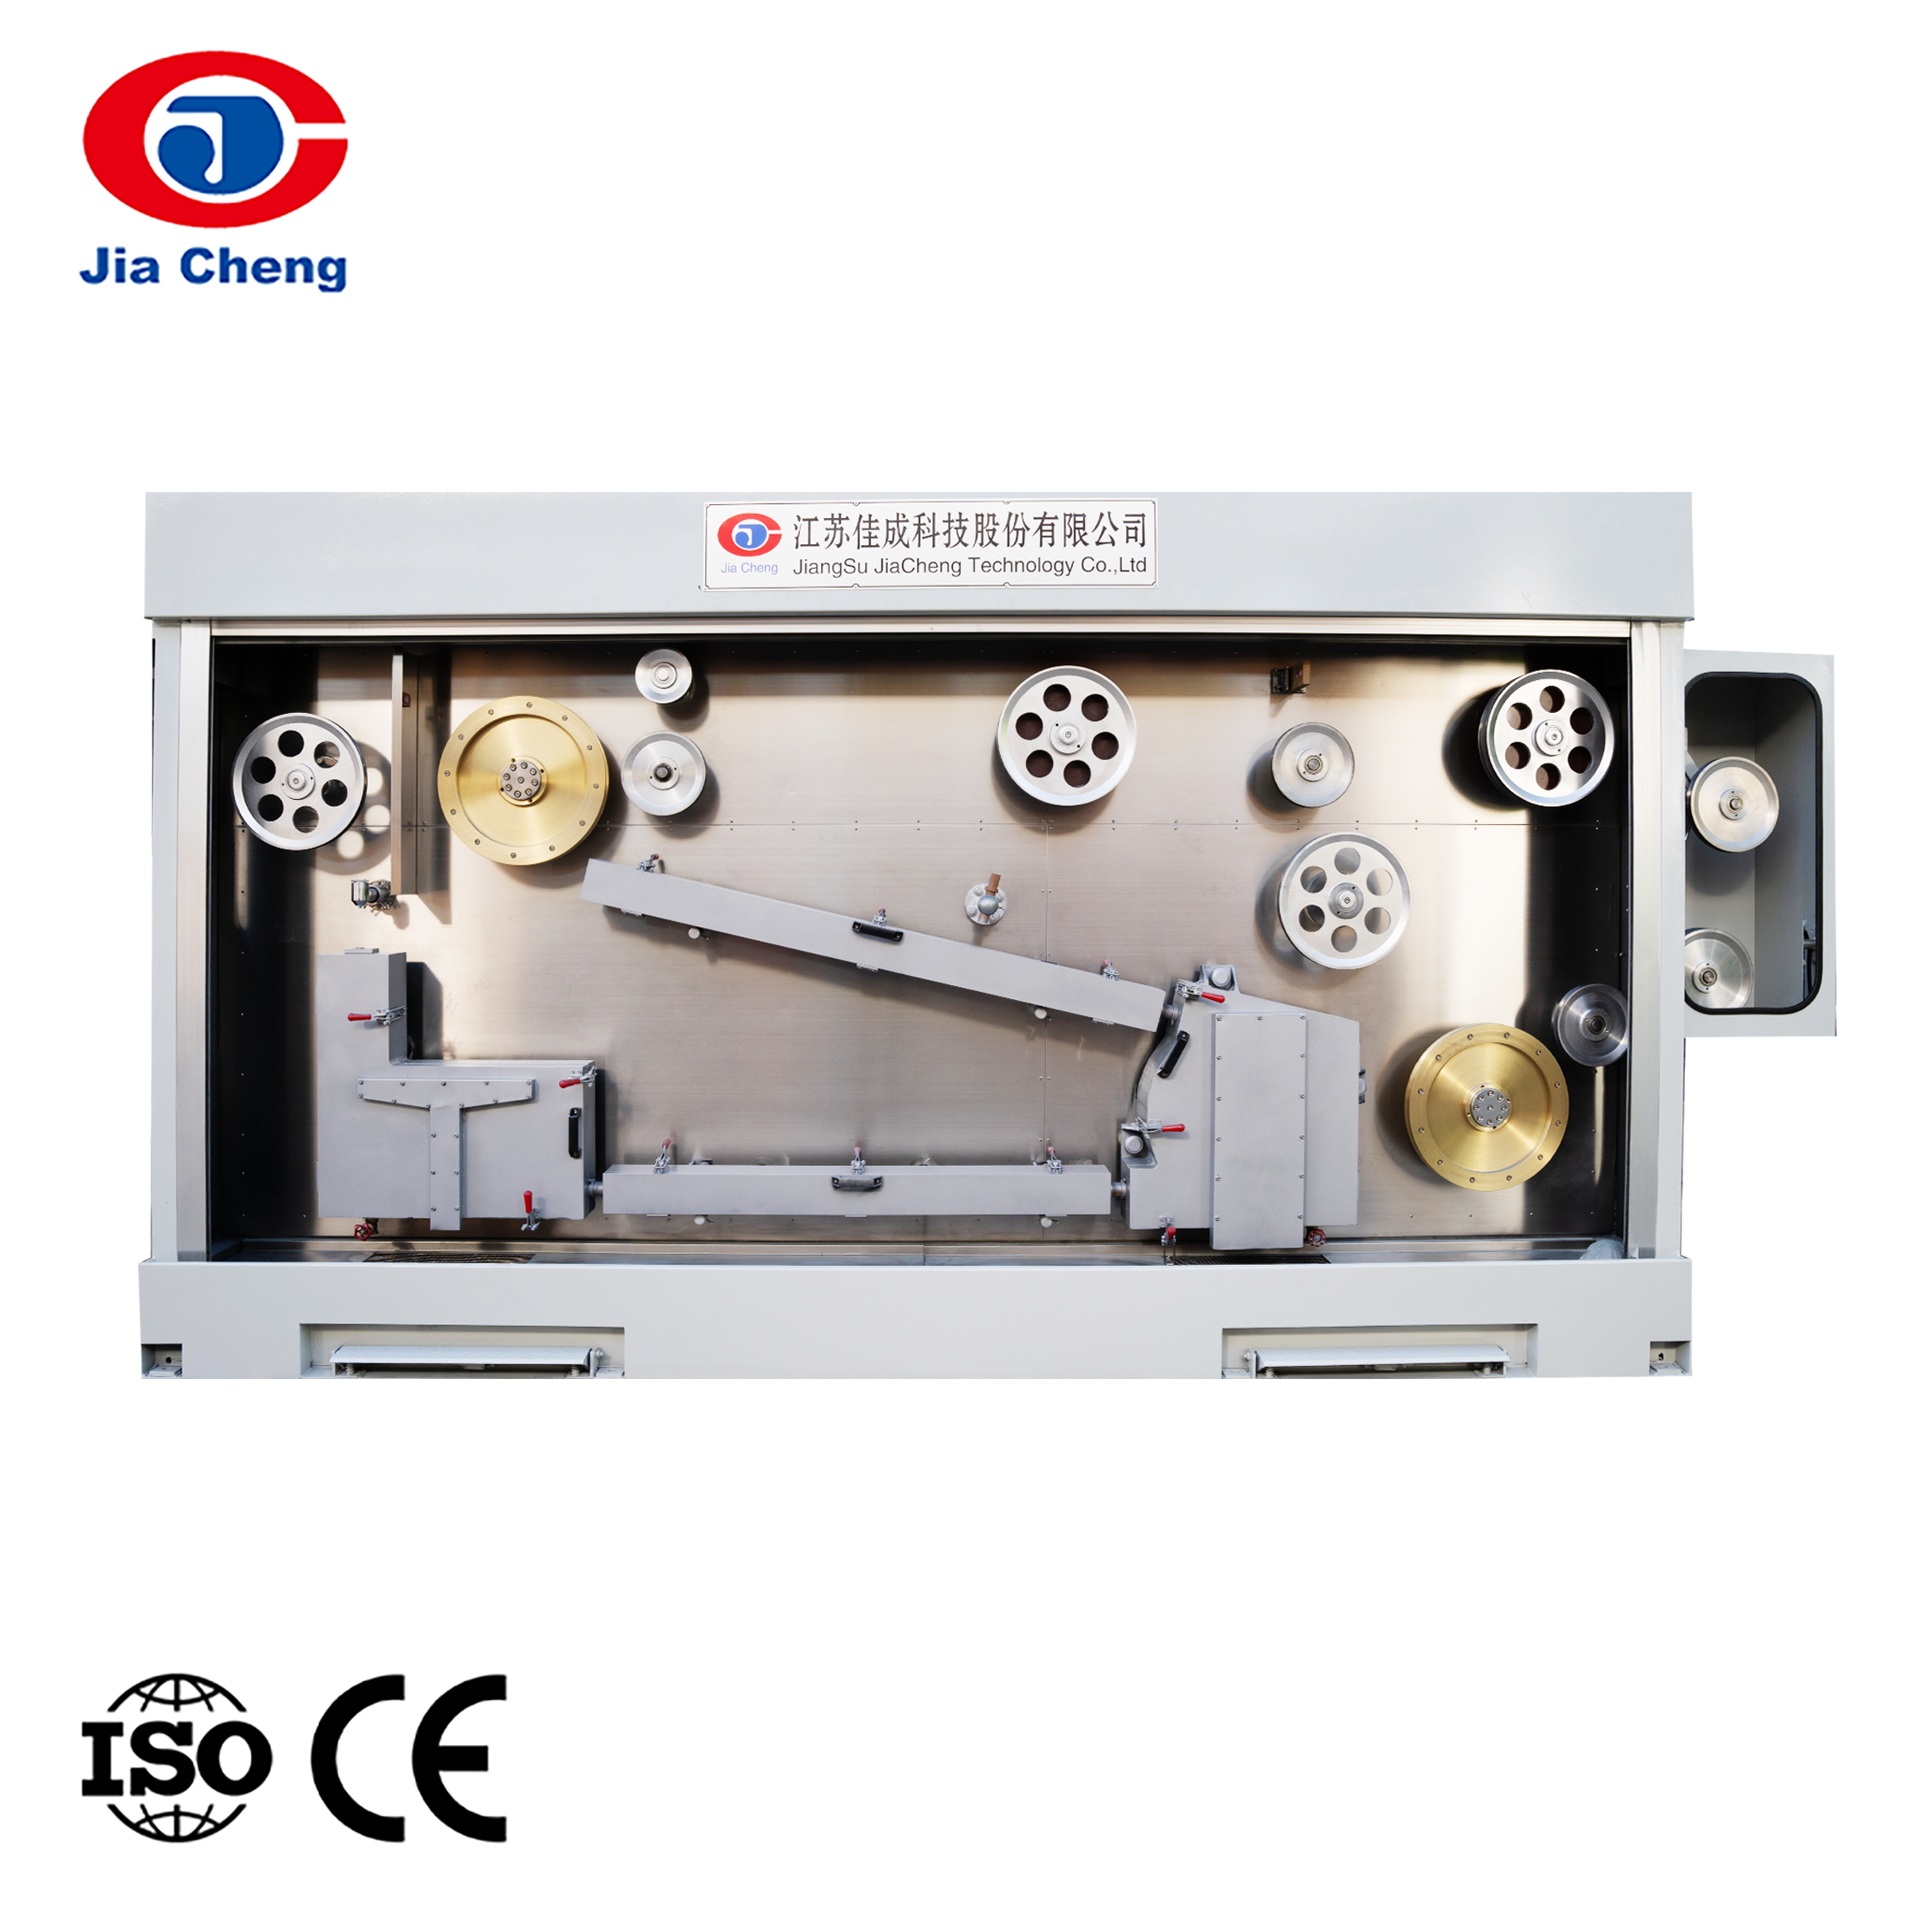
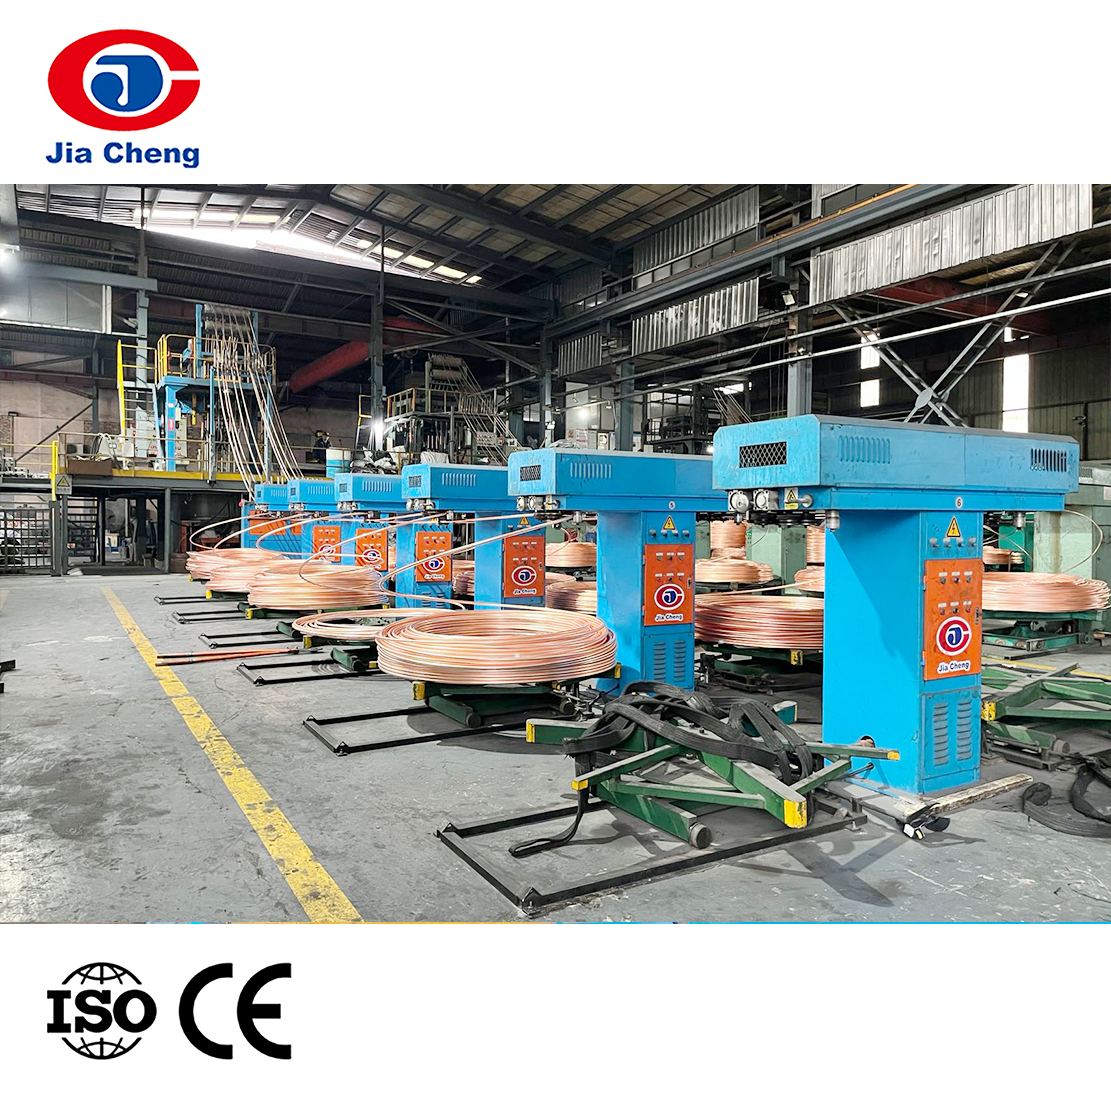
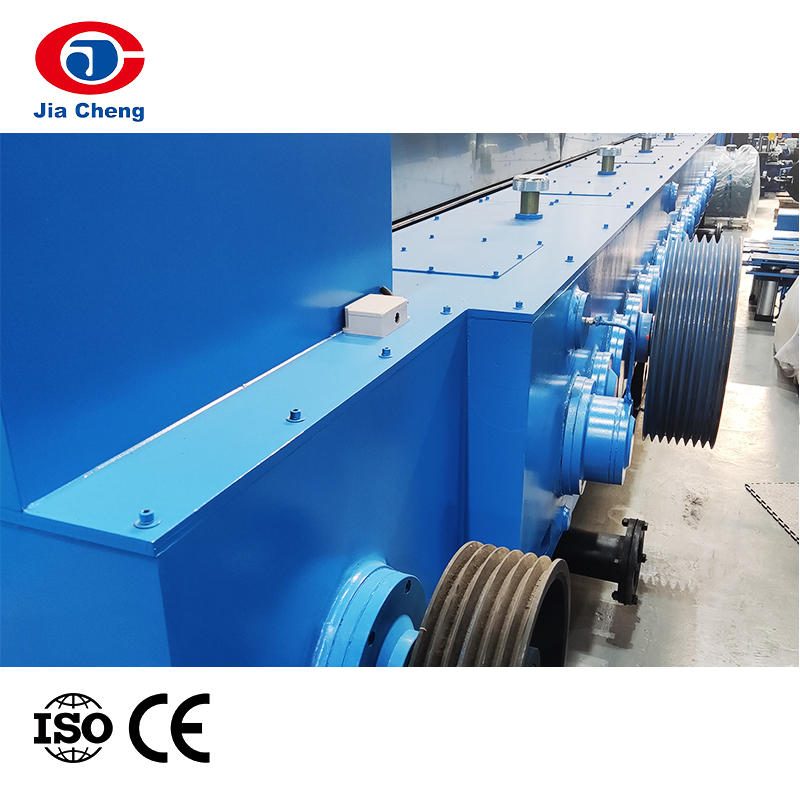 LHT450 Macchina per la scomposizione di barre di rame per linee di trafilatura Disegna l'asta di rame da 8 mm fino a 1,2–4,0 mm in una linea continua con ricottura e riavvolgimento a doppia bobina. Visualizza il prodotto →
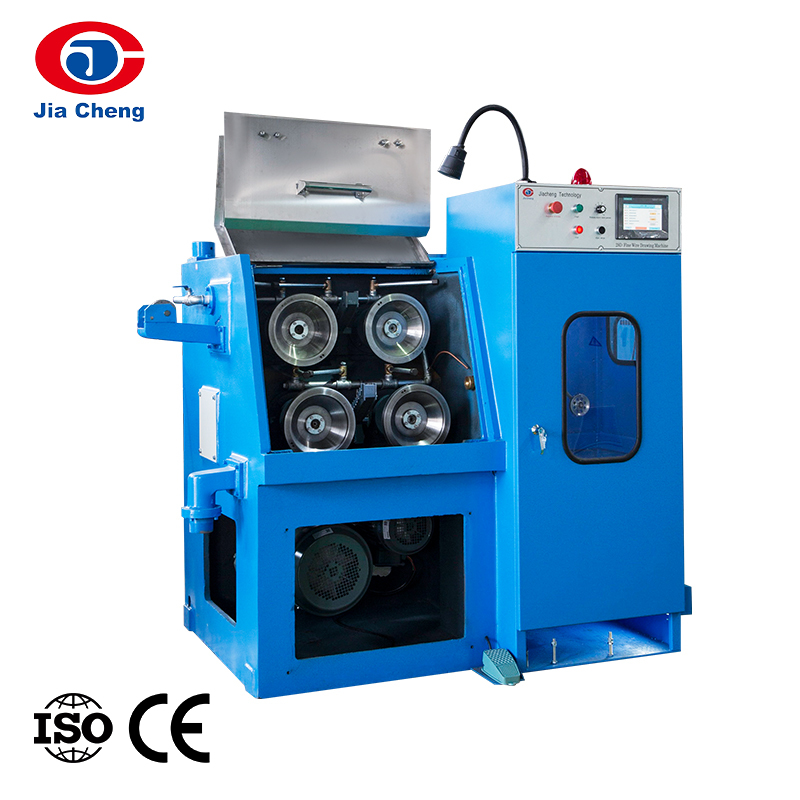
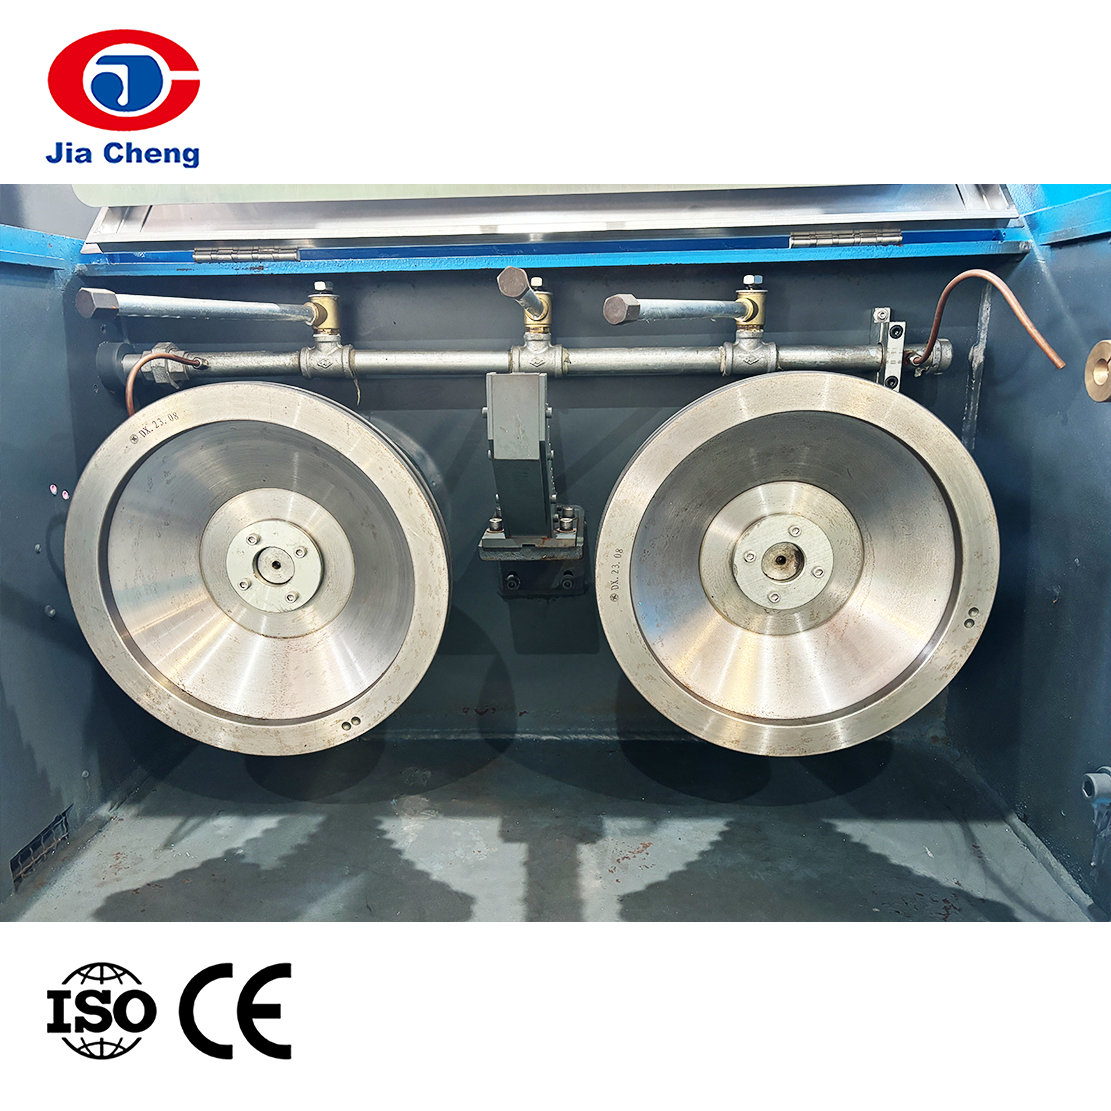 Macchina per trafilatura fine con ricottura in linea per filo di rame Combina trafilatura e ricottura su un'unica linea per filo di rame, supporta due fili e velocità fino a 1800 m/min. Visualizza il prodotto →
Se stai confrontando attrezzature da disegno, la nostra guida pratica su come scegliere una macchina per trafilare il filo di rame esamina le domande più importanti: dimensione dell'asta in entrata, gamma di spessori finiti, numero di fili, requisiti di ricottura e tolleranza che il processo a valle può accettare.
Errori comuni durante la lettura di una tabella sulla sezione dei cavi
- Confondere il diametro del conduttore con il diametro complessivo del cavo. Il valore della tabella solitamente si riferisce al metallo, non al filo finito.
- Sistemi di miscelazione. Gli indicatori AWG, SWG e metrici utilizzano scale diverse e lo stesso numero può significare dimensioni molto diverse.
- Applicazione dei valori del conduttore solido al filo a treccia. Il fascio di trefoli è normalmente leggermente più grande del diametro solido equivalente.
- Arrotondamento troppo presto. La conversione da pollici a millimetri e quindi l'arrotondamento possono spostare un conduttore borderline fuori tolleranza.
- Ignorando la fascia di tolleranza. Il diametro nominale è un obiettivo, non una garanzia; l'intervallo accettabile è ciò che conta davvero.
Una breve lista di controllo prima di specificare o ordinare
- Decidi se ti serve il diametro del conduttore, il diametro del filo o il diametro del cavo finito.
- Confermare il sistema di misuratori e le unità utilizzate dal fornitore o dallo standard.
- Controllare l'intervallo di tolleranza, non solo il valore nominale.
- Per i cavi a trefoli, prendere nota del numero di trefoli, della sezione dei trefoli e del tipo di costruzione.
- Verificare che il diametro specificato sia adatto al terminale, al condotto o al connettore che si intende utilizzare.
- Per i cicli di produzione, confermare come verrà misurato il diametro e con quale frequenza verrà registrato.
Il diametro del diametro del filo è in definitiva una variabile di produzione, non solo un numero di riferimento. La tabella fornisce l'obiettivo, ma le matrici di trafilatura, le impostazioni di ricottura, la configurazione di cordatura e gli strumenti di estrusione decidono se il filo arriva effettivamente su quel bersaglio. Noi di Jiacheng abbiamo passato anni a costruire attrezzature per ogni fase della catena, dalla scomposizione delle barre e trafilatura fine alla ricottura, cordatura, estrusione e test. Se stai risolvendo un problema di diametro sulla tua linea, saremo felici di parlare con te del processo e aiutarti a trovare il giusto punto di partenza.